

Система гартування імпортується на лінії виробництва ниток. Щоб підтвердити ефективність системи гартування у виробництві ниток, можна врахувати такі фактори:
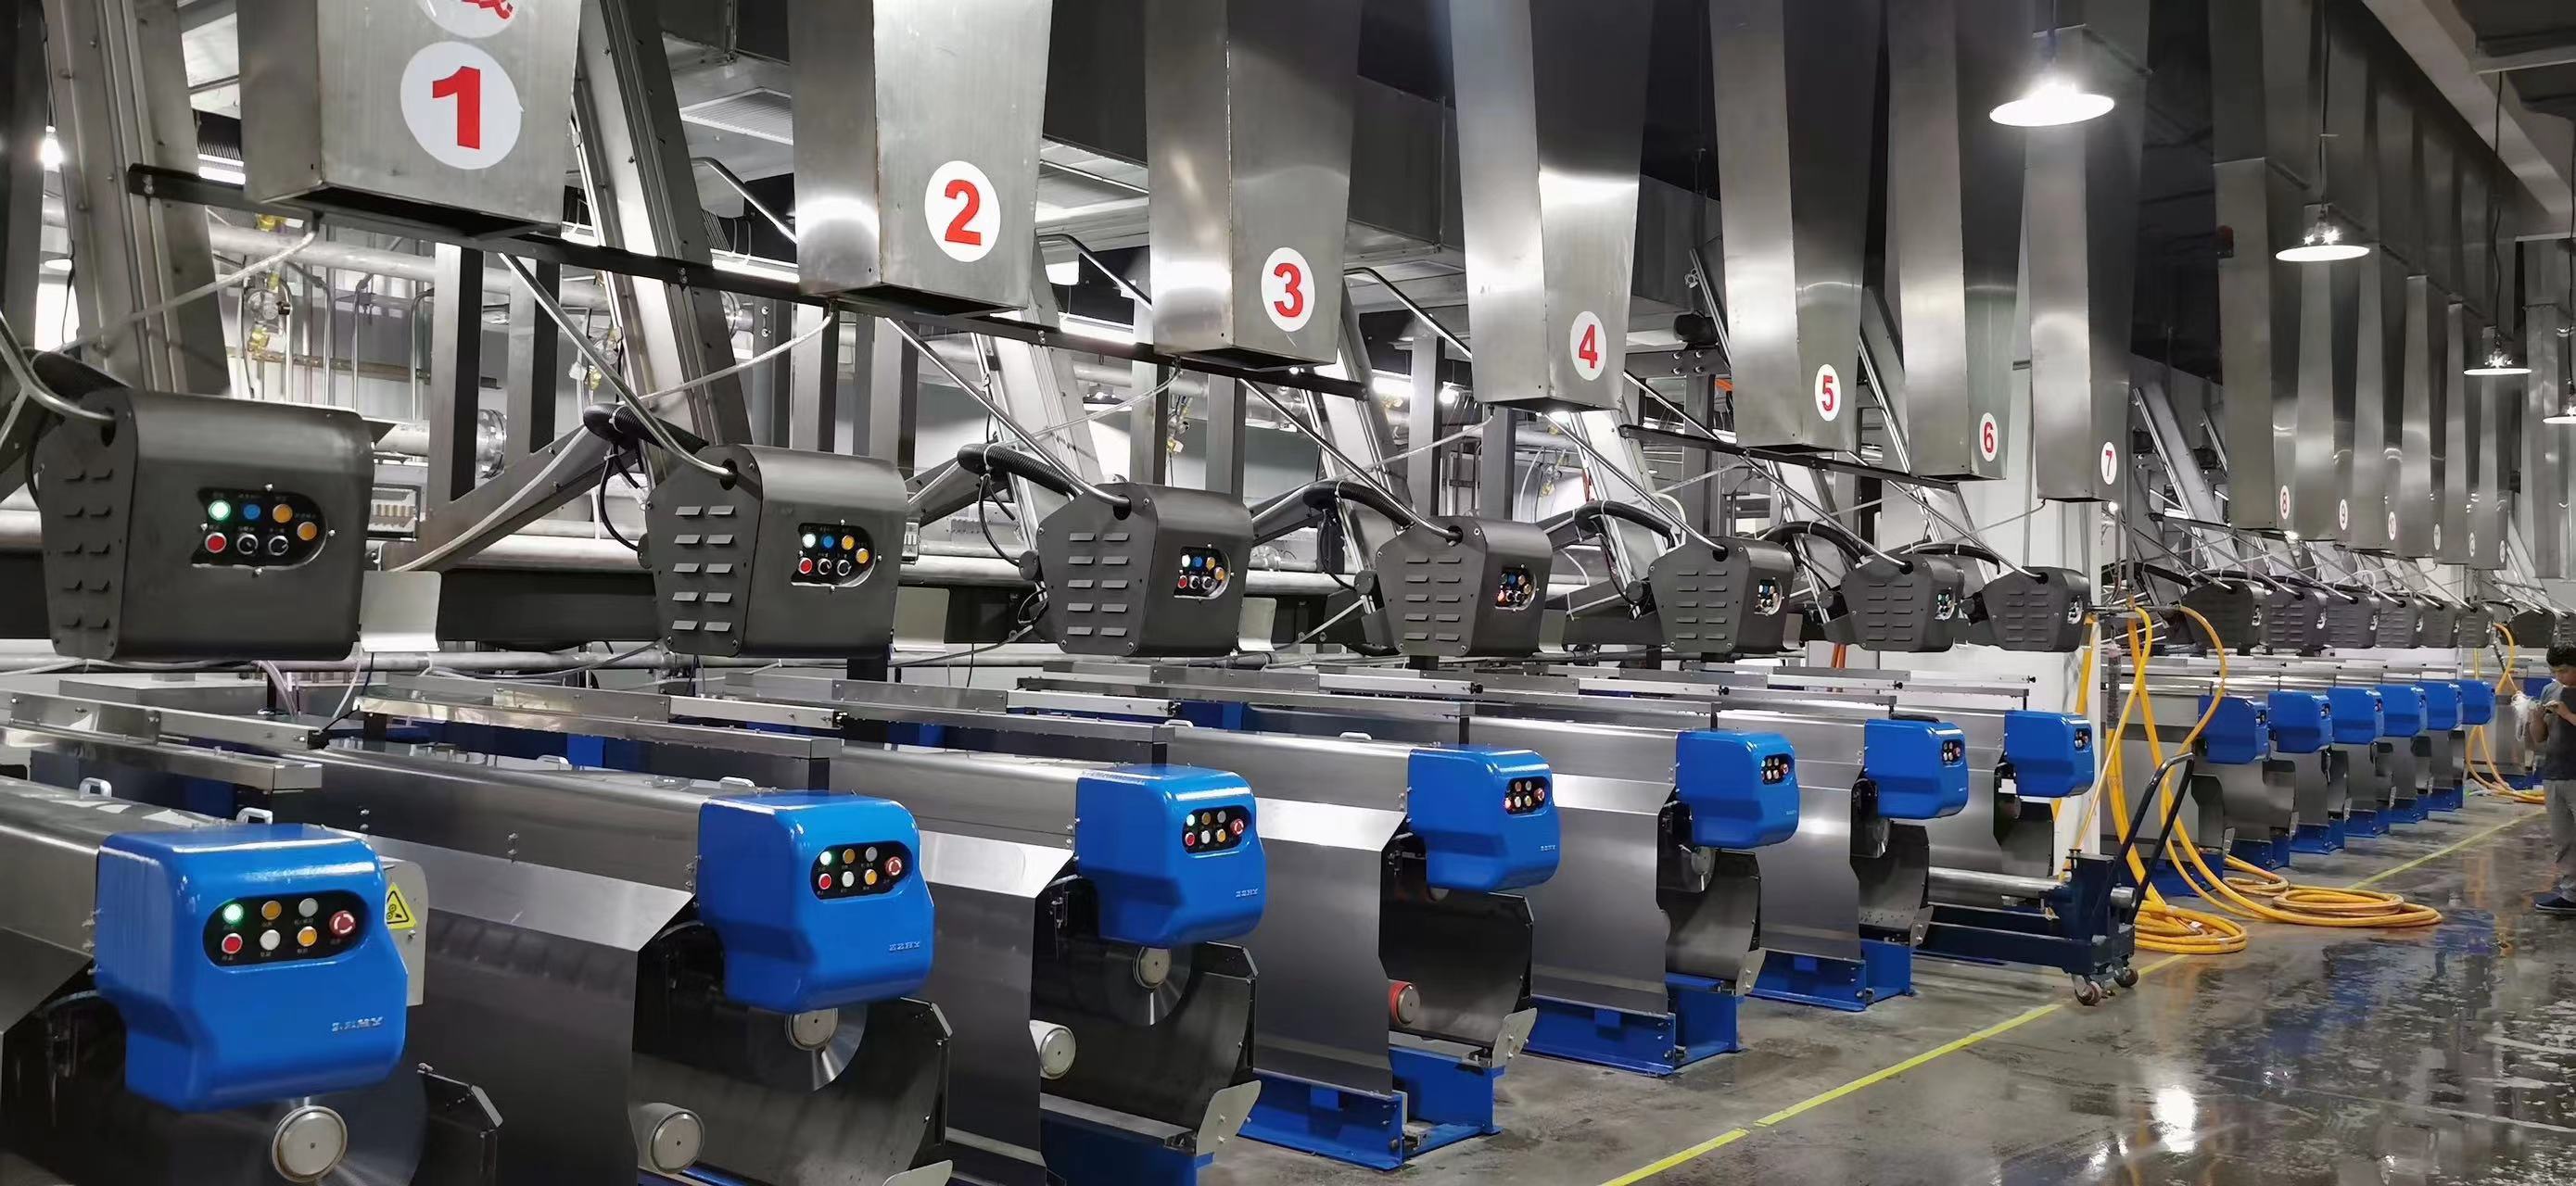
Охолодження нитки: Перевірте, чи система гартування забезпечує достатнє та стабільне охолодження ниток. Нитки слід швидко охолодити до потрібної температури, щоб вони затверділи та ефективно стабілізувалися.
Рівномірність: Оцініть рівномірність охолодження по ширині та довжині пучка ниток. Переконайтеся, що процес охолодження є рівномірним по всьому поперечному перерізу пучка ниток, щоб уникнути варіацій властивостей вздовж пряжі.
Якість пряжі: Оцінити якість виробленої пряжі. Система гартування повинна забезпечити пряжу з бажаними характеристиками, такими як відповідна молекулярна орієнтація, міцність на розрив, видовження, усадка та інші задані властивості.
Параметри процесу: Контролюйте та керуйте параметрами процесу, пов'язаними із системою гартування, такими як температура охолоджувального повітря/води, швидкість потоку, тиск та конструкція сопла. Ці параметри слід оптимізувати для досягнення бажаної швидкості охолодження та профілю охолодження.
Візуальний огляд: Проводьте візуальний огляд ниток та пряжі під час виробництва. Звертайте увагу на будь-які ознаки нерівномірного охолодження, такі як нерівномірний вигляд поверхні, зміни діаметра або видимі дефекти.
Моніторинг продуктивності: Постійно контролюйте та записуйте відповідні параметри процесу, включаючи температуру, тиск та час охолодження, щоб забезпечити їхнє перебування в межах заданого діапазону. Будь-які відхилення слід виявляти та негайно виправляти.
Перевірка якості: Регулярно проводите перевірки якості виробленої пряжі, щоб перевірити її відповідність необхідним специфікаціям та стандартам. Це може включати випробування на міцність пряжі, подовження, усадку, деньє, стійкість кольору та інші відповідні властивості.
Оцінюючи ці фактори та здійснюючи регулярні перевірки та тестування якості, ви можете забезпечити належне функціонування системи гартування та виробництво нитки бажаної якості. Також важливо враховувати будь-які конкретні вимоги або стандарти, встановлені вашим конкретним виробничим процесом, та відповідно налаштовувати систему гартування.
І зазвичай є два типи гартування на вибір:
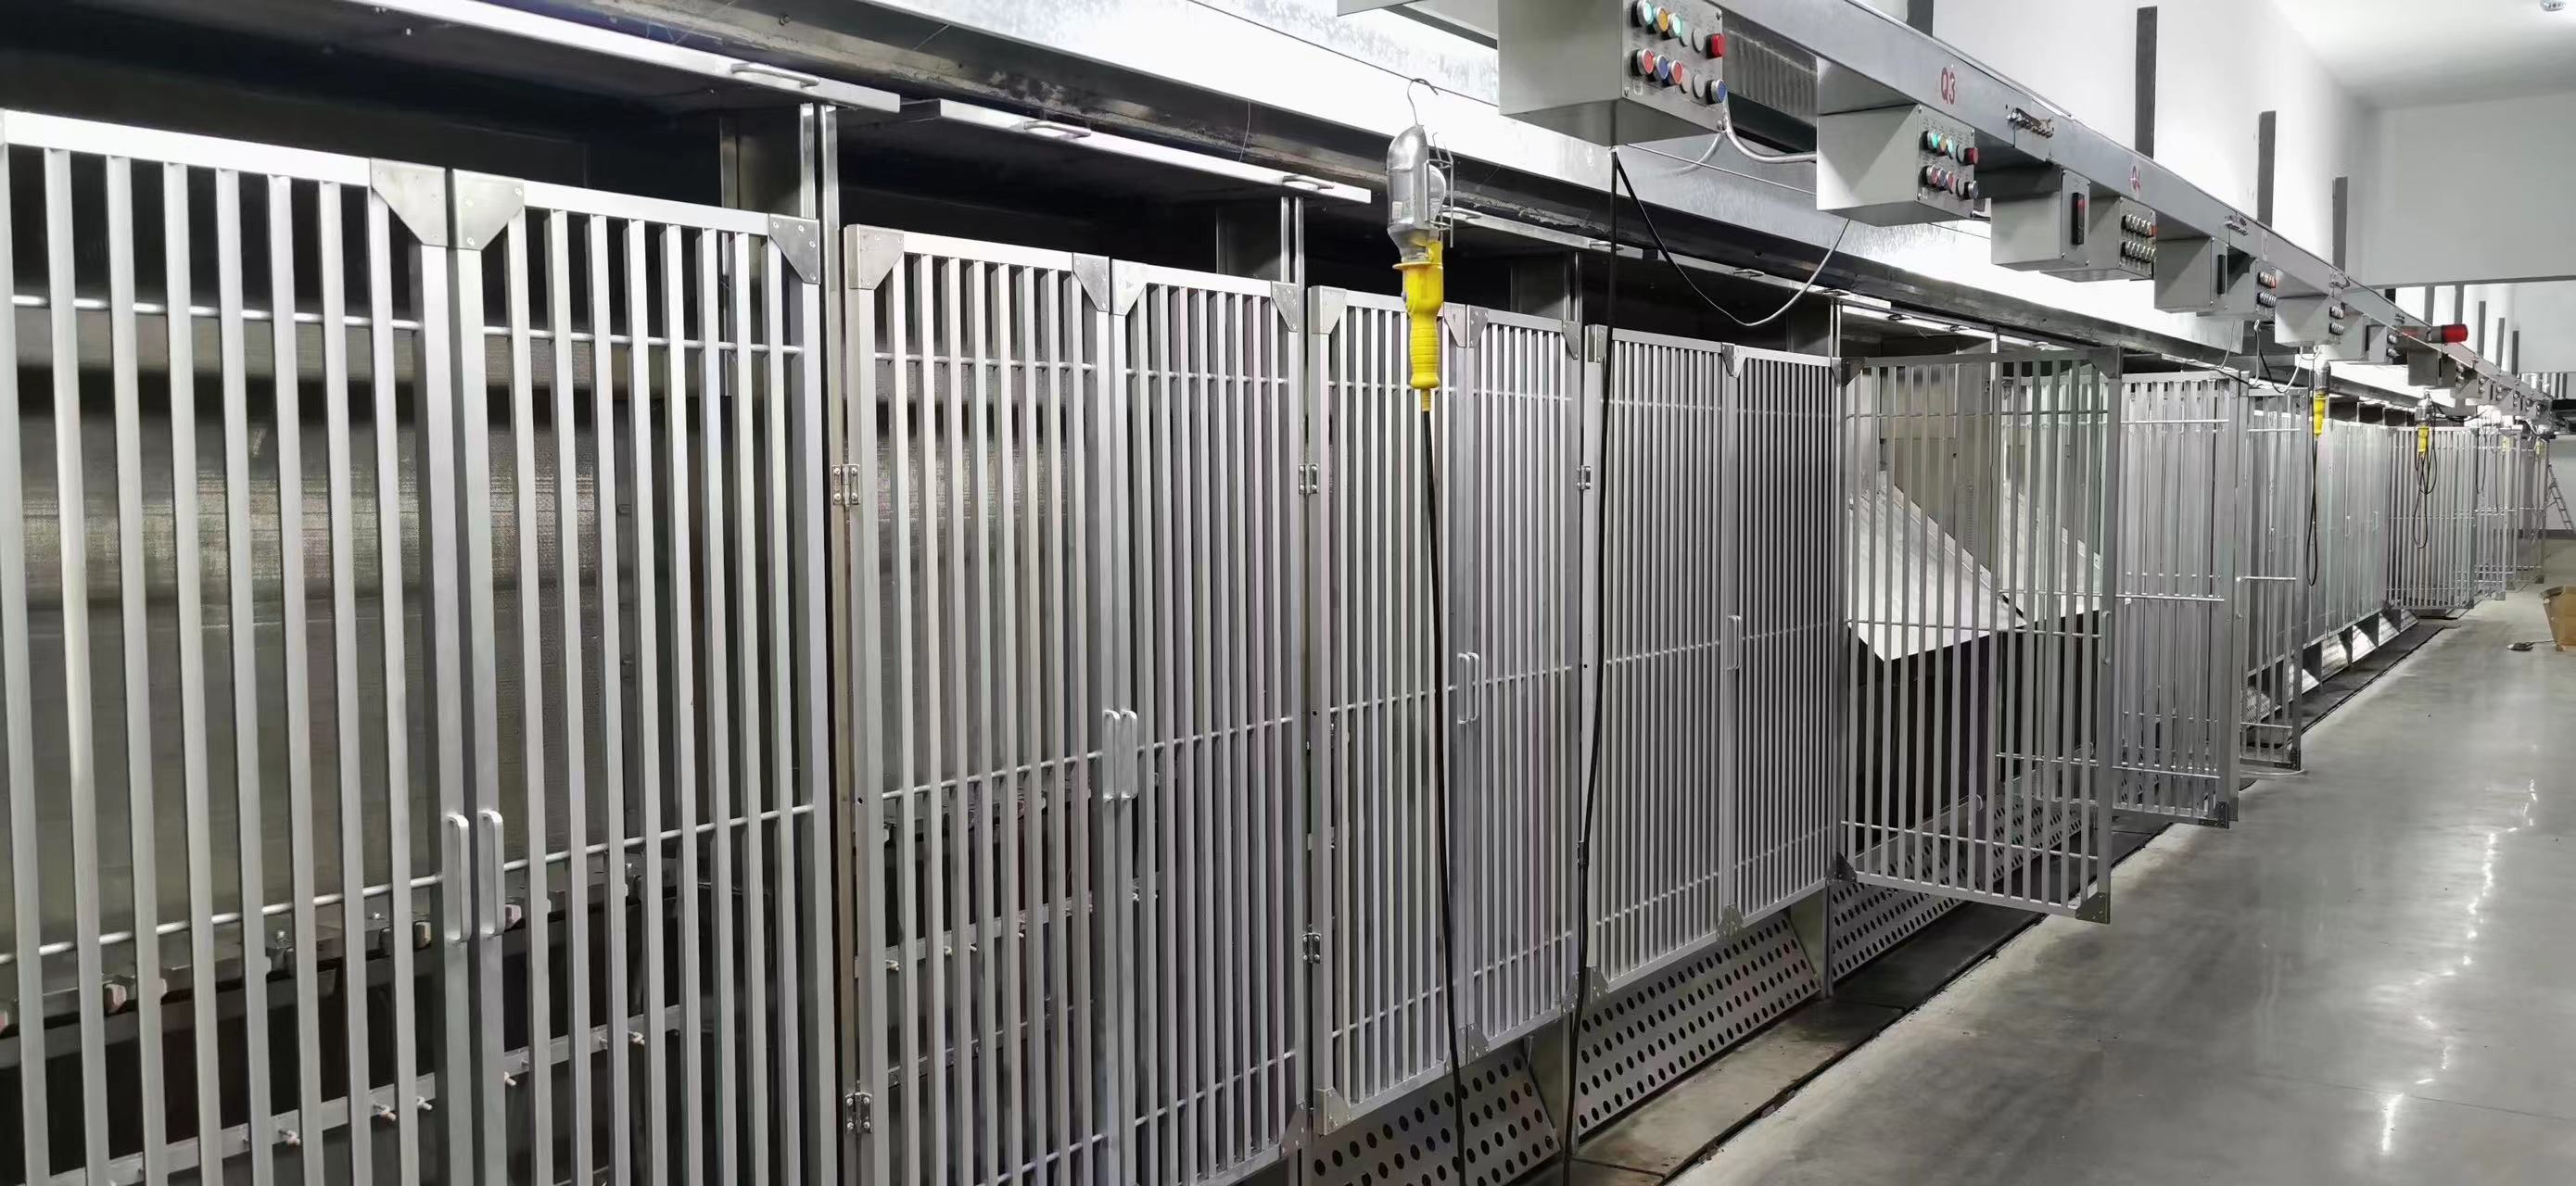
Гартування EVO (Edge-Variable Overfeed) та перехресне гартування – це дві різні методи, що використовуються у виробництві філаментної пряжі. Ось їхні ключові відмінності:
Гартування EVO (Edge-Variable Overfeed): Гартування EVO – це спеціалізована техніка гартування, яка в основному використовується у виробництві пряжі FDY (повністю витягнутої пряжі). Вона передбачає контроль швидкості охолодження ниток, зокрема на краях або кромках пряжі. Регулюючи надлишок ниток на краях під час процесу гартування, створюється диференціальна усадка між центром і краями пряжі. Ця диференціальна усадка сприяє розвитку бажаної структури звивистості та підвищеній об'ємності пряжі FDY.
Перехресне гартування: Перехресне гартування, з іншого боку, – це процес охолодження, який відбувається одразу після екструзії ниток у виробництві пряжі. Він включає швидке охолодження ниток, наприклад, за допомогою холодного повітря або води, для їх затвердіння та стабілізації. Перехресне гартування допомагає зберегти бажану молекулярну орієнтацію та фізичні властивості ниток. Воно зазвичай використовується у виробництві різних типів пряжі, включаючи POY (частково орієнтовану пряжу) та FDY.
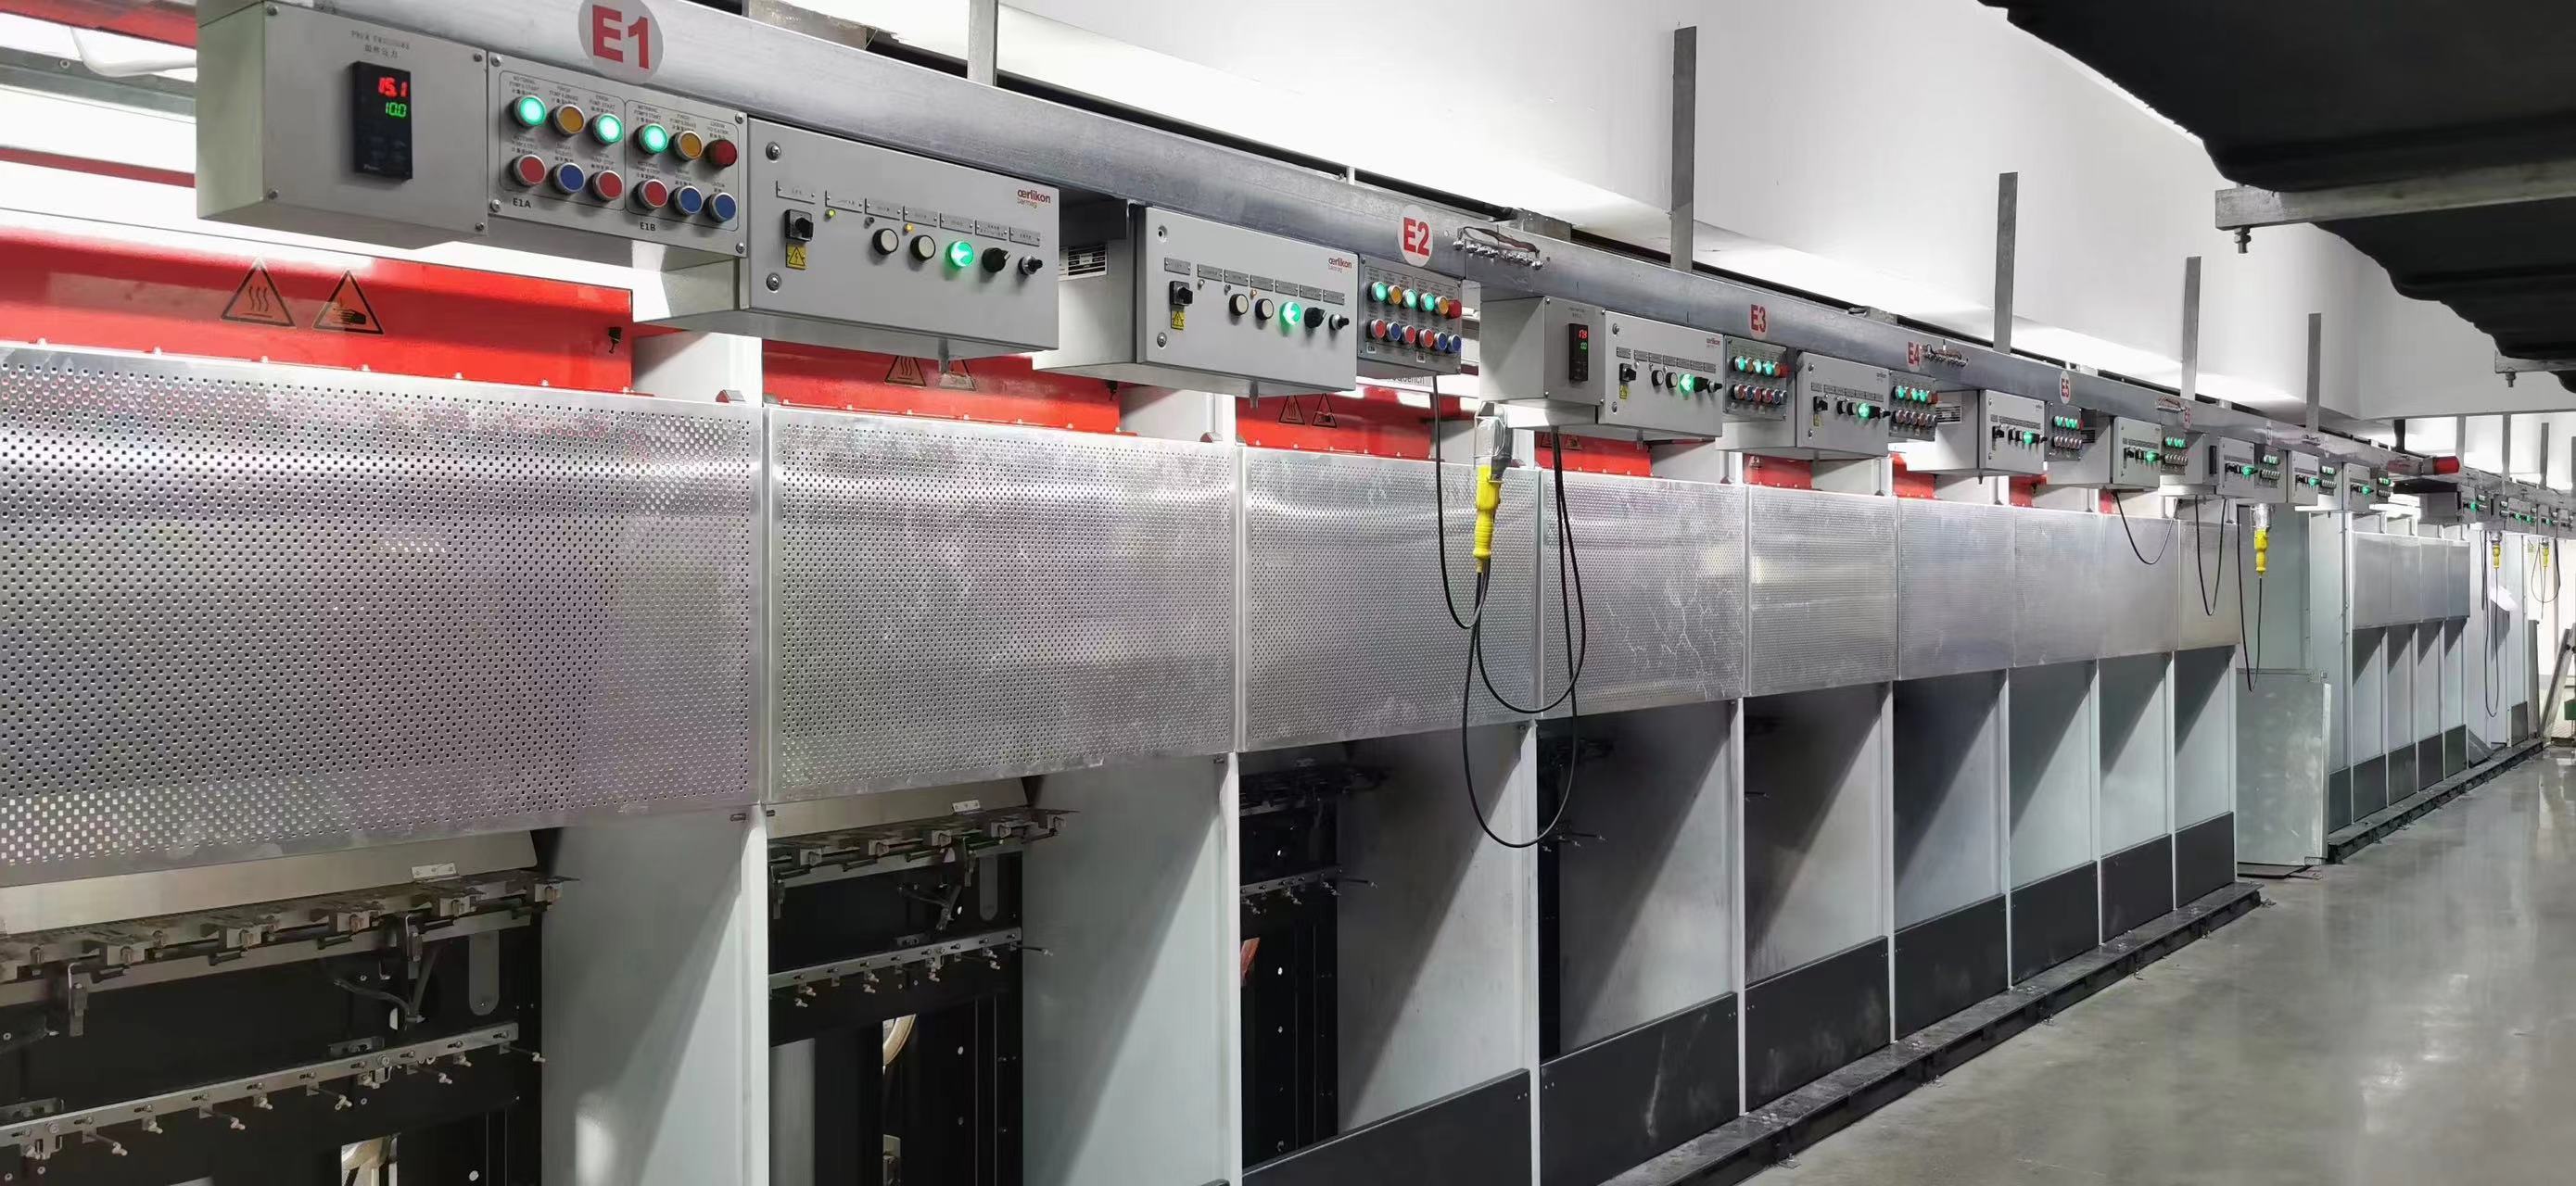
Підсумовуючи, основна відмінність між гартуванням EVO та перехресним гартуванням полягає в їхньому призначенні та ефекті. Гартування EVO спеціально розроблене для створення диференціальної усадки та досягнення бажаної структури звивистості та об'ємності в пряжі FDY. Перехресне гартування, з іншого боку, - це загальний процес охолодження, що застосовується для стабілізації ниток та збереження їхньої молекулярної орієнтації та фізичних властивостей у виробництві різних типів ниток.
Час публікації: 05 червня 2023 р.